Подготовка к монтажу: инструменты, безопасность и проверка совместимости
Установка износостойкой пластины ротора — это не просто механическая замена детали, а критический этап обслуживания вертикальной ударной дробилки (VSI), от которого напрямую зависит эффективность всего производственного цикла. Ошибка на этом этапе приводит к дисбалансу ротора, вибрациям, разрушению подшипниковых узлов и, как следствие, к простоям оборудования, стоимость которых исчисляется тысячами долларов в час. В нашей практике мы неоднократно сталкивались с ситуациями, когда клиенты пытались сэкономить время на этапе подготовки, игнорируя проверку геометрии посадочных мест, что в итоге приводило к выходу из строя нового комплекта пластин менее чем за 48 часов работы.
Прежде чем приступить к демонтажу старых компонентов, необходимо убедиться в наличии правильного инструмента и соблюдении протоколов безопасности. Работа с тяжелыми металлическими компонентами внутри ограниченного пространства камеры дробления требует строгого соблюдения правил охраны труда. Вам понадобятся динамометрический ключ с диапазоном крутящего момента, соответствующим спецификациям производителя оборудования (обычно от 500 до 1500 Н·м для крупных моделей VSI), гидравлический съемник или монтажная лебедка грузоподъемностью не менее 2 тонн, а также набор щупов для проверки зазоров. Не забывайте о средствах индивидуальной защиты: усиленные перчатки, защитные очки и стальные носки ботинок являются обязательными, так как края изношенных пластин часто имеют острые заусенцы, способные нанести серьезные травмы.
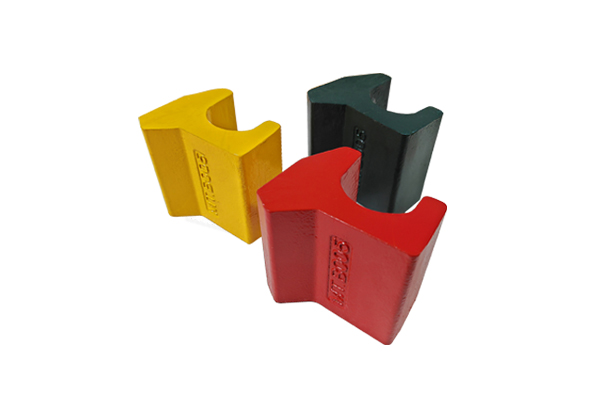
Ключевым аспектом, который часто упускают из виду, является проверка совместимости новых износостойких деталей дробилки vsi с текущей конфигурацией ротора. Рынок насыщен предложениями, но не все производители гарантируют точное соблюдение оригинальных чертежей. Мы рекомендуем перед началом работ провести визуальный осмотр посадочных гнезд ротора на наличие деформаций, трещин или налипаний материала. Если поверхность гнезда повреждена, установка новой пластины даже с идеальной геометрией не обеспечит плотного прилегания, что приведет к люфту и быстрому абразивному износу крепежных элементов. Компания МКТ Глобал, являясь производителем с полностью вертикально интегрированным циклом контроля качества, обеспечивает точность геометрии своих пластин в пределах ±0,05 мм, что позволяет избежать проблем с подгонкой на месте. Однако это преимущество реализуется только при условии, что сам ротор находится в исправном состоянии.
Еще один важный подготовительный шаг — очистка рабочей зоны. Камера дробления должна быть полностью очищена от остатков породы, пыли и масляных пятен. Использование сжатого воздуха или промышленных пылесосов обязательно. Наличие посторонних частиц между пластиной и корпусом ротора создает неравномерную опорную поверхность, что вызывает локальные перегрузки в материале пластины. Для карбида вольфрама и кермета, которые являются хрупкими материалами с высокой твердостью, такие точечные ударные нагрузки могут стать причиной сколов или микротрещин еще на этапе запуска оборудования. Убедитесь, что все резьбовые отверстия крепежных болтов очищены и проверены на целостность резьбы. Поврежденная резьба — одна из самых частых причин невозможности достижения требуемого момента затяжки.
Пошаговая инструкция по установке пластин ротора VSI
Процесс установки должен выполняться строго последовательно, с контролем каждого этапа. Нарушение порядка действий может привести к перекосу пластины, что недопустимо для высокоскоростного вращения ротора. Ниже приведена детальная инструкция, основанная на многолетнем опыте обслуживания дробильного оборудования в различных климатических и эксплуатационных условиях.
- Демонтаж изношенных пластин и подготовка поверхности.
Начните с ослабления крепежных болтов. Важно делать это крест-накрест, чтобы снять напряжение равномерно. Если болты прикипели из-за коррозии или высоких температур, используйте проникающую смазку и дайте ей подействовать в течение 15–20 минут. Никогда не используйте газовый резак для нагрева болтов непосредственно рядом с корпусом ротора, если он изготовлен из высокопрочной стали, подверженной термическим деформациям. После снятия старых пластин тщательно очистите посадочное место металлической щеткой и растворителем. Особое внимание уделите удалению старого герметика или фиксирующих составов. Поверхность должна быть абсолютно чистой и сухой. Проверьте плоскостность посадочного места с помощью линейки и щупа: зазор не должен превышать 0,1 мм на всей длине контакта. Если зазор больше, потребуется механическая обработка или шлифовка поверхности ротора.
- Примерка новой пластины и контроль зазоров.
Перед окончательной установкой выполните сухую примерку новой износостойкой пластины. Установите ее в гнездо без крепежа и проверьте плотность прилегания. Используйте щупы толщиной 0,05 мм и 0,1 мм. Щуп 0,05 мм не должен проходить между пластиной и основанием ни в одной точке. Щуп 0,1 мм может проходить лишь на глубину не более 5 мм по краю, если это допускается конструкцией для отвода пыли, но в большинстве случаев контакт должен быть полным. Это критически важно для передачи ударной нагрузки от пластины к массивному телу ротора. Если пластина качается или имеет видимые зазоры, не пытайтесь устранить их путем подкладки шайб или прокладок — это грубая ошибка, которая приведет к разрушению пластины. В случае несовпадения геометрии свяжитесь с поставщиком для замены детали. Продукция МКТ Глобал проходит финальную проверку геометрии на роботизированных участках, введенных в эксплуатацию в 2024 году, что минимизирует риск таких несоответствий.
- Нанесение фиксирующего состава и установка крепежа.
Для предотвращения самоотвинчивания болтов под воздействием вибрации рекомендуется использовать резьбовой фиксатор средней прочности (например, аналог Loctite 243) или специальные пружинные шайбы. Нанесите тонкий слой противозадирной пасты на резьбу болтов и под головки болтов. Это обеспечит равномерное распределение усилия затяжки и защитит резьбу от коррозии в будущем. Вставьте болты в отверстия и начните затяжку вручную, чтобы убедиться в правильном направлении резьбы и отсутствии перекосов. Затем используйте динамометрический ключ. Затяжку необходимо проводить в несколько этапов: сначала 30% от номинального момента, затем 60%, и наконец 100%. Соблюдайте порядок затяжки: от центра к краям или крест-накрест, в зависимости от конструкции крепления конкретной модели дробилки.
- Финальная затяжка и проверка момента.
После достижения 100% номинального момента затяжки, выждите 10–15 минут для стабилизации материалов и осадки соединений. Затем повторно проверьте момент затяжки всех болтов. Практика показывает, что первоначальная затяжка может дать усадку до 5–7% из-за микроскопической деформации поверхностей контакта. Докрутите болты до необходимого значения, если это требуется. Важно использовать именно динамометрический ключ, а не пневматический гайковерт, так как последний не обеспечивает точности контроля усилия. Пережатие болтов может привести к их растяжению и потере упругих свойств, а недотяг — к самопроизвольному откручиванию во время работы. Для стандартных болтов класса прочности 10.9 диаметром M24 типичный момент затяжки составляет около 800–900 Н·м, но всегда сверяйтесь с руководством по эксплуатации вашего оборудования.
- Балансировка ротора и визуальный контроль.
После установки всех пластин на ротор необходимо проверить его баланс. Даже минимальная разница в весе установленных пластин (более 5–10 граммов) на высоких оборотах (1000–1500 об/мин) создаст значительную центробежную силу, вызывающую вибрацию. Взвесьте каждую установленную пластину перед монтажом. Разница в весе между противоположными пластинами не должна превышать 0,1% от массы самой пластины. Если вес различается, можно использовать балансировочные грузики, закрепляемые на корпусе ротора, или подобрать пластины из разных партий так, чтобы компенсировать разницу. После сборки визуально осмотрите ротор: все пластины должны выступать на одинаковую высоту относительно опорной поверхности. Использование лазерного нивелира или индикатора часового типа поможет выявить отклонения более 0,2 мм.
Типичные ошибки при монтаже и методы их устранения
Опыт показывает, что большинство преждевременных отказов оборудования связано не с качеством самих износостойких деталей дробилки vsi, а с нарушениями технологии монтажа. Рассмотрим наиболее распространенные ошибки, которые мы наблюдали в ходе аудита сервисных работ на предприятиях наших клиентов.
Ошибка №1: Игнорирование очистки посадочных мест.
Многие монтажники считают достаточным просто сдуть пыль воздухом. Однако мельчайшие частицы абразивной пыли, смешанные с маслом, образуют твердую корку, которая работает как абразивная бумага между пластиной и ротором. При ударных нагрузках эта прослойка разрушается, вызывая микроперемещения пластины. Результат — эрозия посадочного места и появление люфта уже через несколько часов работы. Решение: Используйте обезжириватели и металлические скребки для полной очистки металла до блеска.
Ошибка №2: Использование ударного инструмента для финальной затяжки.
Пневматические гайковерты удобны и быстры, но они не обеспечивают точного контроля момента затяжки. Часто операторы «докручивают» болты до упора, что приводит к превышению предела текучести материала болта. Такой болт теряет способность держать нагрузку при вибрациях и может лопнуть внезапно. Решение: Используйте пневмоинструмент только для предварительной затяжки (до 50% момента). Финальную затяжку выполняйте исключительно калиброванным динамометрическим ключом.
Ошибка №3: Несоблюдение баланса ротора.
Замена только одной или двух пластин вместо полного комплекта — распространенная практика экономии, которая часто оборачивается дорогостоящим ремонтом подшипников. Разница в весе новой и старой пластины может составлять сотни граммов из-за износа. Это создает сильный дисбаланс. Решение: Всегда меняйте пластины парами (противоположные сектора) или полным комплектом. Если замена частичная, обязательно взвешивайте новые детали и компенсируйте разницу балансировочными грузами.
Ошибка №4: Отсутствие контроля после первого часа работы.
После запуска дробилки материалы осаживаются, и момент затяжки может измениться. Многие службы технического обслуживания пропускают этап повторной проверки болтов после обкатки. Решение: Остановите оборудование через 1–2 часа работы и проверьте момент затяжки всех крепежных элементов. Эта простая процедура предотвращает 80% случаев самоотвинчивания болтов в дальнейшей эксплуатации.
Выбор материала пластин: карбид вольфрама против кермета
При заказе запасных частей часто возникает вопрос выбора материала. Традиционно использовался карбид вольфрама, однако современные технологии предлагают альтернативы. Понимание различий помогает оптимизировать затраты на эксплуатацию.
| Параметр |
Карбид вольфрама (WC-Co) |
Кермет (TiC-Ni/Mo) |
| Твердость (HRA) |
88–92 |
86–90 |
| Ударная вязкость |
Высокая |
Средняя (зависит от связки) |
| Износостойкость при абразии |
Отличная |
Превосходная (на 15–20% выше) |
| Устойчивость к окислению |
Средняя (до 500°C) |
Высокая (до 800°C) |
| Стоимость |
Высокая (зависит от цен на вольфрам) |
На 10–15% ниже |
| Применение |
Ударные нагрузки, крупный камень |
Высокоабразивные среды, мелкий щебень, песок |
Компания МКТ Глобал с 2022 года активно внедряет керметные сплавы в производство деталей для дробилок. К 2023 году эти материалы прошли промышленную апробацию и показали превосходные результаты в условиях высокой абразии, где традиционный карбид быстро истирался. Кермет обладает лучшей устойчивостью к высокотемпературному окислению, что актуально для дробилок, работающих с интенсивным трением, генерирующим тепло. Однако для режимов с экстремальными ударными нагрузками (дробление валунов размером более 100 мм) мы по-прежнему рекомендуем классический карбид вольфрама с повышенной вязкостью связки. Выбор должен основываться на характеристиках входного материала и режиме работы дробилки.
Важно отметить, что переход от клеевых к паяным соединениям, реализованный на заводе МКТ Глобал еще в 2017 году, значительно повысил надежность композитных пластин. Пайка обеспечивает монолитность соединения твердосплавной вставки и стальной основы, исключая риск отслоения при ударных нагрузках, который характерен для клеевых технологий. Это особенно важно для пластин ротора VSI, которые испытывают циклические удары с частотой тысячи раз в минуту.
Эксплуатационные рекомендации и продление срока службы
Правильная установка — это только половина успеха. Режим эксплуатации дробилки напрямую влияет на ресурс износостойких деталей дробилки vsi. Следующие рекомендации помогут максимизировать срок службы ваших пластин:
- Контроль питания дробилки. Избегайте перегрузки камеры материалом. Работа дробилки «под завал» приводит к тому, что материал не успевает выбрасываться из камеры, образуя плотный слой, который увеличивает сопротивление и нагрузку на пластины. Используйте автоматические системы подачи материала, связанные с датчиками тока двигателя.
- Регулировка скорости ротора. Скорость вращения ротора должна соответствовать твердости дробимого материала. Для мягких пород (известняк) можно использовать более высокие скорости для лучшей кубовидной формы щебня. Для твердых пород (гранит, базальт) скорость следует снижать, чтобы уменьшить кинетическую энергию удара и предотвратить чрезмерный износ пластин. Оптимальная окружная скорость обычно составляет 60–80 м/с.
- Регулярная инспекция. Проводите визуальный осмотр пластин каждые 50–100 моточасов. Обращайте внимание на появление трещин, сколов или неравномерного износа. Неравномерный износ часто указывает на проблемы с балансом ротора или неправильную настройку дефлекторов.
- Защита от металлических примесей. Установка металлодетектора на ленте конвейера питания является обязательной. Попадание металлического предмета (зуба ковша, арматуры) в камеру дробления мгновенно выводит из строя даже самые прочные карбидные пластины. Стоимость металлодетектора несопоставима со стоимостью простоя и ремонта дробилки.
Мы наблюдали случай на одном из карьеров в Свердловской области, где отсутствие металлодетектора привело к попаданию стального зуба экскаватора в дробилку. Результатом стало разрушение трех пластин ротора и повреждение корпуса самой дробилки. Простой составил три дня, а убытки превысили стоимость годового запаса пластин. Этот пример наглядно демонстрирует важность комплексного подхода к защите оборудования.
Часто задаваемые вопросы
Как часто нужно менять пластины ротора VSI?
Интервал замены зависит от абразивности материала, производительности дробилки и типа пластин. В среднем, для гранита ресурс карбидных пластин составляет 800–1200 часов, а для известняка — 2000–3000 часов. Керметные пластины могут показывать ресурс на 15–20% выше в абразивных средах. Рекомендуется планировать замену на основе измерения веса пластин: если потеря массы превышает 15–20% от первоначальной, эффективность дробления падает, и пластины подлежат замене.
Можно ли самостоятельно наплавить изношенную пластину?
Нет, наплавка твердосплавных пластин невозможна и нецелесообразна. Карбид вольфрама и кермет не поддаются сварке в обычных условиях из-за их хрупкости и высокой температуры плавления. Попытки наплавки приводят к образованию трещин и изменению структуры материала. Единственный правильный путь — замена изношенной пластины на новую. Некоторые компании предлагают услугу восстановления стальной основы пластины с заменой твердосплавной вставки, но это требует заводского оборудования и технологий пайки, таких как те, что используются на производстве МКТ Глобал.
Влияет ли температура окружающей среды на установку пластин?
Да, влияет. При отрицательных температурах (ниже -20°C) металл становится более хрупким, а резьбовые соединения могут вести себя иначе. Перед монтажом в зимних условиях рекомендуется хранить пластины и крепеж в теплом помещении (не менее +15°C) в течение 24 часов. Это предотвратит термический шок и обеспечит корректную затяжку болтов. Также используйте низкотемпературные смазки и фиксаторы резьбы, сертифицированные для работы в холодном климате.
Почему пластины изнашиваются неравномерно?
Неравномерный износ чаще всего вызван дисбалансом ротора, неправильной подачей материала (смещение потока в одну сторону) или износом подшипниковых узлов, что вызывает вибрацию. Также это может быть следствием того, что одна из пластин была установлена с зазором, что привело к ее повышенному износу из-за микроударов. Проверка баланса и центровки потока материала — первые шаги при диагностике этой проблемы.
Заключение и следующие шаги
Самостоятельная установка износостойких пластин ротора VSI — это задача, требующая высокой квалификации, точного инструмента и строгого соблюдения технологических дисциплин. Ошибки на этапе монтажа сводят на нет преимущества даже самых дорогих и качественных материалов. Используя продукцию от проверенных производителей, таких как МКТ Глобал, вы получаете уверенность в точности геометрии и качестве материалов, будь то традиционный карбид вольфрама или инновационный кермет. Однако эта уверенность должна подкрепляться правильными действиями сервисной команды на месте.
Помните, что цель замены пластин — не просто восстановить оборудование, а обеспечить стабильную производительность и предсказуемые затраты на техническое обслуживание. Инвестиции в качественные запчасти и правильный монтаж окупаются за счет снижения частоты простоев и увеличения межремонтных интервалов. Если вы сомневаетесь в правильной подборке деталей или нуждаетесь в технической консультации по специфике вашего материала, эксперты готовы помочь.
Для получения подробной консультации по подбору износостойких деталей дробилки vsi и расчета экономической эффективности перехода на керметные сплавы, свяжитесь с нами сегодня. Наши инженеры помогут подобрать оптимальное решение для ваших условий эксплуатации, учитывая специфику материала и режим работы оборудования.